Πώς να λύσετε το πρόβλημα κακής ευθυγράμμισης της λωρίδας πόρτας WPC;
Λόγοι και διορθωτικά μέτρα για την κακή ευθυγράμμιση της λωρίδας πόρτας WPC (Στρέβλωση, Ασυμμετρία, Διακύμανση πάχους, Στρέψη)
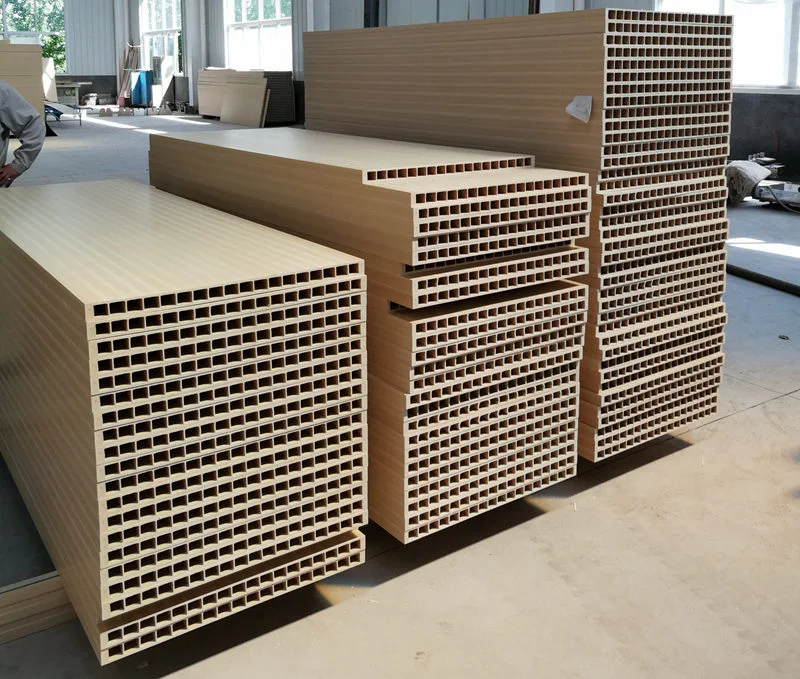
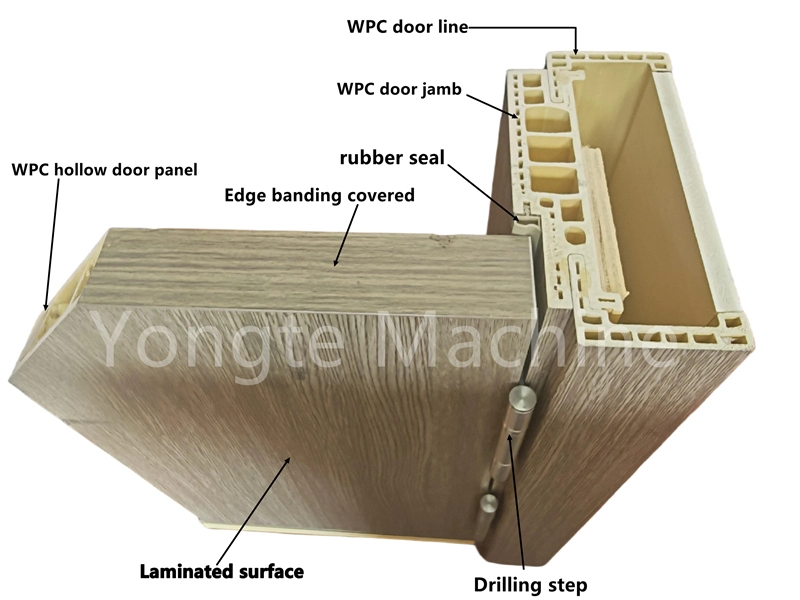
Οι πόρτες WPC παράγονται με σύνθεση PVC και σκόνης ξύλου, που τυπικά διαθέτουν μια κοίλη δομή που σχηματίζεται σε ένα μόνο βήμα εξώθησης. Πολλαπλές ενισχυτικές νευρώσεις συνήθως εγκαθίστανται μέσα στην κοίλη κοιλότητα για να ενισχύσουν τη συνολική αντοχή του προφίλ. Η παραμόρφωση αυτών των νευρώσεων όχι μόνο επηρεάζει την επιπεδότητα της επιφάνειας, αλλά επίσης αποδυναμώνει τη δομική στήριξη, εμποδίζοντας πιθανώς τη σωστή εισαγωγή των χαλύβδινων επενδύσεων κατά τη συναρμολόγηση του πάνελ της πόρτας, επηρεάζοντας έτσι άμεσα την ποιότητα της τελικής πόρτας και την απόδοση εγκατάστασης. Βασιζόμενοι στην εκτενή εμπειρία παραγωγής, οι μηχανικοί της Yongte εντόπισαν κοινές αιτίες παραμόρφωσης νευρώσεων κατά την εξώθηση της πόρτας WPC και ανέπτυξαν πρακτικές λύσεις. Αυτά επιτρέπουν στους τεχνικούς να διαγνώσουν γρήγορα προβλήματα, να προσαρμόσουν τις παραμέτρους και τις ρυθμίσεις του εξοπλισμού, να μειώσουν τα ποσοστά ελαττωμάτων και να εξασφαλίσουν σταθερή ποιότητα προφίλ. Η ενότητα που ακολουθεί περιγράφει συστηματικά τις συγκεκριμένες εκδηλώσεις και τις θεραπείες για κάθε αιτία, με προτεραιότητα κατά σημασία.
Η παραμόρφωση στις λωρίδες ενίσχυσης της πόρτας WPC περιλαμβάνει συνήθως τις εσωτερικές νευρώσεις, με κοινά σημάδια που περιλαμβάνουν πλευρικές μετατοπίσεις ή στρέβλωση σχήματος S, ασυνεπές πάχος (που ποικίλλει μεταξύ παχύτερων και λεπτότερων τμημάτων), συνολική συστροφή και, σε σοβαρές περιπτώσεις, αποκόλληση από τον εξωτερικό τοίχο, αποσύνδεση ή εσφαλμένη κοιλότητα.
Μηχανισμός πυρήνα: ανομοιόμορφη εξώθηση από την κεφαλή του μηχανήματος → ασύμμετρη αντίσταση διαμόρφωσης → ανομοιόμορφη συρρίκνωση ψύξης → λοξή κατανομή δύναμης έλξης.
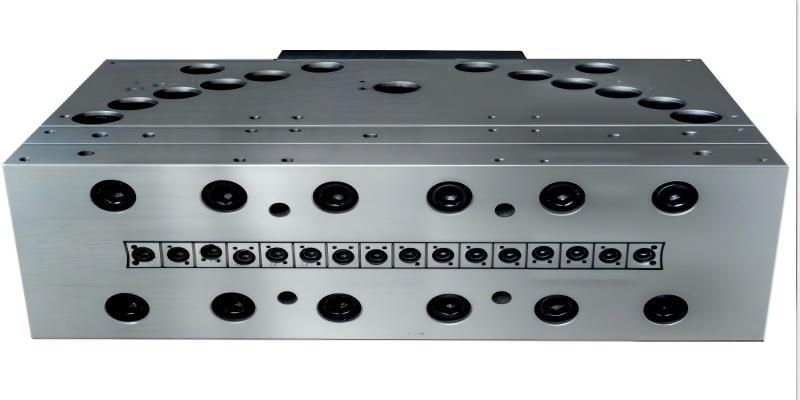
1, Κεφαλή και καλούπι μήτρας εξώθησης πόρτας WPC (πιο συνηθισμένο - δώστε προτεραιότητα στην αντιμετώπιση προβλημάτων)
Αιτίες
1. Μη ισορροπημένα κανάλια ροής καλουπιού: Σημαντική διαφορά αντίστασης ροής μεταξύ του νεύρου και του εξωτερικού τοιχώματος. Τα στενά ή μακριά κανάλια τροφοδοσίας νευρώσεων επιβραδύνουν τη ροή υλικού σε σχέση με το εξωτερικό τοίχωμα, προκαλώντας τέντωμα και κάμψη των νευρώσεων. Εναλλακτικά, η τοπική συσσώρευση υλικού στα κανάλια νευρώσεων προκαλεί κυμαινόμενους ρυθμούς ροής.
2. Ασύμμετρα κενά μήτρας νευρώσεων: Μεγαλύτερα κενά στη μία άκρη της μήτρας και μικρότερα στην άλλη δημιουργούν ανομοιόμορφο πάχος (πιο παχύ από τη μία πλευρά, πιο λεπτό από την άλλη), που οδηγεί σε εγγενή κάμψη κατά την εξώθηση.
3. Ανομοιόμορφη κατανομή θερμοκρασίας καλουπιού: Οι υπερβολικά υψηλές θερμοκρασίες στην περιοχή της πλευράς αυξάνουν τη ρευστότητα του τήγματος, προκαλώντας τέντωμα και απόκλιση. Οι υπερβολικά χαμηλές θερμοκρασίες αυξάνουν την ελαστικότητα του τήγματος και την εσωτερική τάση, με αποτέλεσμα την ανάκαμψη και την παραμόρφωση μετά την εκτίναξη.
4. Συσσώρευση άνθρακα στην κεφαλή μήτρας: Η σκόνη από κοκκοποιημένο ξύλο προσκολλάται στα κανάλια ροής του οπλισμού, προκαλώντας τοπικά μπλοκαρίσματα, διακυμάνσεις ροής και περιοδική κακή ευθυγράμμιση των πλευρών.
5. Παραμορφωμένες ή χαλαρές ράβδοι οπλισμού (ράβδοι στήριξης πυρήνα μήτρας): Οι κακώς ευθυγραμμισμένες ράβδοι τοποθέτησης του πυρήνα της μήτρας μετατοπίζουν τη θέση διαμόρφωσης του οπλισμού εκτός κέντρου, προκαλώντας άμεση απόκλιση νευρώσεων κατά την εξώθηση.
Λύσεις
1. Προετοιμασία μήτρας: Γυαλίστε το κανάλι ροής νευρώσεων για να εξισορροπήσετε τους ρυθμούς εκφόρτισης μεταξύ του εξωτερικού τοιχώματος και της νεύρωσης. Διευρύνετε κατάλληλα τη θέση του νεύρου στο κανάλι για να εξασφαλίσετε επαρκή παροχή υλικού, διατηρώντας τον ρυθμό ροής του νεύρου ελαφρώς ίσο ή μικρότερο από αυτόν του εξωτερικού τοιχώματος, αποφεύγοντας σημαντικά ταχύτερη ροή του εξωτερικού τοιχώματος. Βαθμονομήστε τα κενά ανοίγματος της μήτρας και ρυθμίστε ομοιόμορφα την ενισχυτική άκρη. επιθεωρήστε τις ράβδους στήριξης του πυρήνα της μήτρας, κλειδώστε και ευθυγραμμίστε την ομοαξονικότητά τους και αντικαταστήστε τυχόν παραμορφωμένες ράβδους.
2. Έλεγχος θερμοκρασίας ζώνης: Διατηρήστε τη ζώνη ενίσχυσης του πυρήνα του καλουπιού σε ελαφρώς χαμηλότερη θερμοκρασία από το εξωτερικό τοίχωμα για να μειώσετε τη ροή του τήγματος και να ελαχιστοποιήσετε την ανάκαμψη. διατηρήστε τη συνολική θερμοκρασία κάτω από 185°C (για σύνθετα υλικά ξύλου-πλαστικού PVC) για να αποτρέψετε την ενανθράκωση σε σκόνη ξύλου. Αποσυναρμολογείτε τακτικά το καλούπι για να καθαρίσετε το συσσωρευμένο κοκ. Εφαρμόστε θερμομόνωση κατά τη διάρκεια διακοπής λειτουργίας για να αποτρέψετε την ενανθράκωση της σκόνης ξύλου και την πρόσφυση στους τοίχους.
2, Συνθέσεις και υλικοί παράγοντες
Αιτίες
1. Ανομοιόμορφη κατανομή μεγέθους σωματιδίων και υψηλή περιεκτικότητα σε υγρασία: Η θερμαντική υγρασία δημιουργεί αφρό και εσωτερικές φυσαλίδες, προκαλώντας ασυνεπή τοπική αντοχή και ανομοιόμορφη συρρίκνωση ψύξης, η οποία οδηγεί σε κάμψη. Η υπερβολικά χονδροειδής σκόνη ξύλου προκαλεί σημαντικές διακυμάνσεις στο μέτρο ελαστικότητας του τηγμένου υλικού.
2. Ανισορροπία λίπανσης: Η υπερβολική εξωτερική λίπανση κάνει την επιφάνεια του τήγματος πολύ ολισθηρή, με αποτέλεσμα κακή επαφή μεταξύ του νεύρου και του χιτωνίου διαμόρφωσης και πιθανή απόκλιση. η ανεπαρκής εξωτερική λίπανση αυξάνει την τριβή, παραμορφώνοντας τη νεύρωση υπό μονόπλευρη έλξη από το χιτώνιο διαμόρφωσης. Η ανεπαρκής εσωτερική λίπανση αυξάνει την ελαστικότητα του τήγματος, προκαλώντας ανάκαμψη κατά την εκτίναξη του καλουπιού.
3. Υπερβολική περιεκτικότητα πληρωτικού ανθρακικού ασβεστίου: Μειώνει την ολκιμότητα του τήγματος και μειώνει τη σκληρότητα του λαιμού, καθιστώντας το υλικό επιρρεπές σε παραμόρφωση εφελκυσμού.
Ανομοιόμορφη ανάμειξη υλικών και διακύμανση παρτίδας: Προκαλεί περιοδικές αλλαγές στο ιξώδες του τήγματος, ποικίλο πάχος ράβδου οπλισμού και σχηματισμό κάμψης S.
Λύσεις
1. Ξήρανση σε σκόνη ξύλου: Ελέγξτε την περιεκτικότητα σε υγρασία σε <1% και εξασφαλίστε ομοιόμορφο μέγεθος σωματιδίων για να αποτρέψετε την υπερβολική αδρότητα.
2. Βελτιώστε το σύστημα λίπανσης: Μειώστε την υπερβολική εξωτερική λίπανση. εξασφαλίστε επαρκή εσωτερική λίπανση για τη βελτίωση της ομοιογένειας του τήγματος. κάντε μικρές ρυθμίσεις σταθεροποιητή για να εγγυηθείτε τη θερμική σταθερότητα.
3. Σταθερή διαδικασία ανάμειξης: Διατηρήστε σταθερές θερμοκρασίες εκκένωσης ανάμειξης και ψύξης υψηλής ταχύτητας και εξασφαλίστε σταθερό χρόνο ανάμειξης ανά παρτίδα.
3, Σύστημα Ψύξης Διαμόρφωσης (Το στάδιο διαμόρφωσης είναι κρίσιμο για τη διαμόρφωση πλευρών)
Αιτία
1. Ασυμμετρία μεταξύ του αριστερού και του δεξιού χιτωνίου σχηματισμού κενού: το υπερβολικό κενό στη μία πλευρά τραβάει τις νευρώσεις προς το μέρος του, προκαλώντας κακή ευθυγράμμιση. Το υψηλό κενό παραμορφώνει άμεσα τις νευρώσεις με λεπτό τοίχωμα. Το ανεπαρκές κενό εμποδίζει τη σωστή πρόσφυση στο χιτώνιο, οδηγώντας σε αστάθεια θέσης.
2. Ανομοιόμορφη ψύξη στα κανάλια νερού της κοιλότητας καλουπιού: η γρήγορη ψύξη στην εσωτερική πλευρά προκαλεί πρώιμη σκλήρυνση, ενώ η πιο αργή ψύξη της εξωτερικής πλευράς συνεχίζει τη συρρίκνωση, δημιουργώντας ένα διαφορικό που κάμπτει τη ράβδο οπλισμού.
3. Φθορά ή κακή ευθυγράμμιση του οδηγού εισόδου του χιτωνίου διαμόρφωσης: η εκτός κέντρου εισαγωγή αναγκάζει τις νευρώσεις να βγουν από την ευθυγράμμιση.
4. Οι εσωτερικές νευρώσεις του χιτωνίου διαμόρφωσης αντιστοιχούν σε γρέζια και βαθμίδες κοιλότητας καλουπιού, με αποτέλεσμα υψηλή μονόπλευρη αντίσταση τριβής.
Διάλυμα
1. Ρυθμίστε ανεξάρτητα το κενό και στις δύο πλευρές για να εξασφαλίσετε ισορροπία. αποφυγή αυθαίρετων αυξήσεων· μειώστε κατάλληλα το κενό για περιοχές με λεπτά τοιχώματα.
2. Επιθεωρήστε τα κυκλώματα νερού για διαρροές ή μπλοκαρίσματα. καθαρά τσόκαρα? Εγκαταστήστε πρόσθετες γραμμές ψύξης στις αντίστοιχες κοιλότητες για ομοιόμορφη ψύξη. παρακολουθεί τις θερμοκρασίες του νερού εισόδου και εξόδου.
3. Ρυθμίστε το σταθμό ρύθμισης για να διασφαλίσετε την ομοαξονική ευθυγράμμιση της κεφαλής της μήτρας, του χιτωνίου ρύθμισης και του μηχανισμού έλξης. Τρίψτε γρέζια στο μανίκι ρύθμισης. αντικαταστήστε εάν έχει φθαρεί πολύ.
4, Διαδικασία έλξης και εξώθησης
Αιτία
1. Ασύγχρονη έλξη ή ανομοιόμορφη τάση ιμάντα (διαφορική τάση μεταξύ αριστερής και δεξιάς πλευράς). μη ισορροπημένη κατακόρυφη ή πλευρική δύναμη έλξης (με τη μία πλευρά πιο σφιχτή), επιβάλλοντας πλευρική πίεση που λυγίζει τις εσωτερικές νευρώσεις. η κυμαινόμενη ταχύτητα έλξης (εναλλασσόμενη γρήγορη και αργή) μεταβάλλει την επιμήκυνση της πλευράς.
2. Αναντιστοιχία μεταξύ ταχυτήτων εξώθησης και έλξης: Η υπερβολική ταχύτητα έλξης τεντώνει και λεπταίνει τις νευρώσεις, προκαλώντας εσωτερική τάση εφελκυσμού που προκαλεί ανάκαμψη και κάμψη κατά την απελευθέρωση. Η ανεπαρκής ταχύτητα συμπιέζει τις νευρώσεις, οδηγώντας σε διόγκωση και παραμόρφωση.
3. Ασταθής περιστροφή της βίδας και κυμαινόμενη πίεση τήγματος: Η παλλόμενη εκκένωση προκαλεί περιοδικές διακυμάνσεις στο πάχος της πλευράς, με αποτέλεσμα την κυματιστή καμπυλότητα.
4. Λανθασμένο διάκενο αέρα μεταξύ του ακροφυσίου της μήτρας και του χιτωνίου διαμόρφωσης: Ένα υπερβολικό κενό επιτρέπει την ελεύθερη τάνυση του λιωμένου υλικού, επιρρεπής σε απόκλιση. ένα ανεπαρκές κενό κινδυνεύει να συγκρουστεί υλικό με τη μήτρα.
Διάλυμα
1. Βαθμονόμηση του τρακτέρ: Διασφαλίστε ομοιόμορφη τάνυση του ιμάντα και στις δύο πλευρές, επιθεωρήστε για φθορά και επαληθεύστε τη σταθερότητα της ταχύτητας έλξης.
2. Ισορροπήστε τις ταχύτητες εξώθησης και τραβήγματος: Ελαχιστοποιήστε το ρυθμό τάνυσης των πλευρών. για προφίλ ξύλου-πλαστικού, διατηρήστε τον χαμηλότερο δυνατό ρυθμό τάνυσης για να μειώσετε την εσωτερική καταπόνηση.
3. Σταθεροποιήστε την πίεση του συστήματος: Ελέγξτε για βουλωμένες οθόνες φίλτρου και βεβαιωθείτε ότι έχετε τη σωστή διαμόρφωση για να ελαχιστοποιήσετε τους παλμούς της πίεσης.
4. Διατηρήστε ένα διάκενο αέρα 10–20 mm για να αποτρέψετε την πλευρική μετατόπιση πριν το προφίλ εισέλθει στο χιτώνιο διαμόρφωσης.
5, Τελική ανάκαμψη (οι ράβδοι οπλισμού παραμορφώνονται σταδιακά μετά την ολοκλήρωση της ψύξης)
Αιτία: Υπολειμματική εσωτερική καταπόνηση, ακατάλληλη κλίση ψύξης, υπερβολικά γρήγορη ψύξη της επιφάνειας, συνεχής εσωτερική συστολή και επακόλουθη παραμόρφωση νευρώσεων.
Αντίμετρα: Επεκτείνετε τη δεξαμενή νερού ψύξης και ενσωματώστε τη μεταψύξη. ρυθμίστε την κλίση ψύξης από υψηλή σε χαμηλή για να αποτρέψετε απότομες πτώσεις θερμοκρασίας. μειώστε κατάλληλα την αναλογία σχεδίασης.
Σχετικά Νέα
- Πόσα καλούπια χρειάζονται για ένα σετ κουφωμάτων πόρτας;
- Ολοκληρωμένο σύστημα τροφοδοσίας κατά της γεφύρωσης για εξώθηση ανακυκλωμένου πλαστικού
- Yongte Rubber Foam Microporous Sepage Pipe Pipe τέθηκε με επιτυχία σε λειτουργία για Ινδό πελάτη
- Πλεονεκτήματα των σωλήνων άρδευσης από καουτσούκ Soaker έναντι των παραδοσιακών σωλήνων άρδευσης
- Μπορεί η Yongte να παρέχει υπηρεσία έργου με το κλειδί στο χέρι για εγκαταστάσεις καταστρωμάτων WPC;
- Μηχάνημα ανακυκλωμένου στερεού πλαστικού Ξυλείας 200x50mm Δοκιμάστηκε με επιτυχία
Αφήστε μου ένα μήνυμα
Νέα Προϊόντα



Συστάσεις ειδήσεων