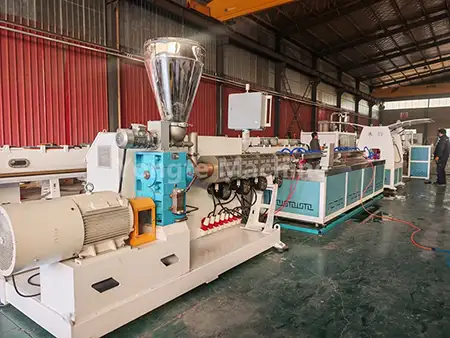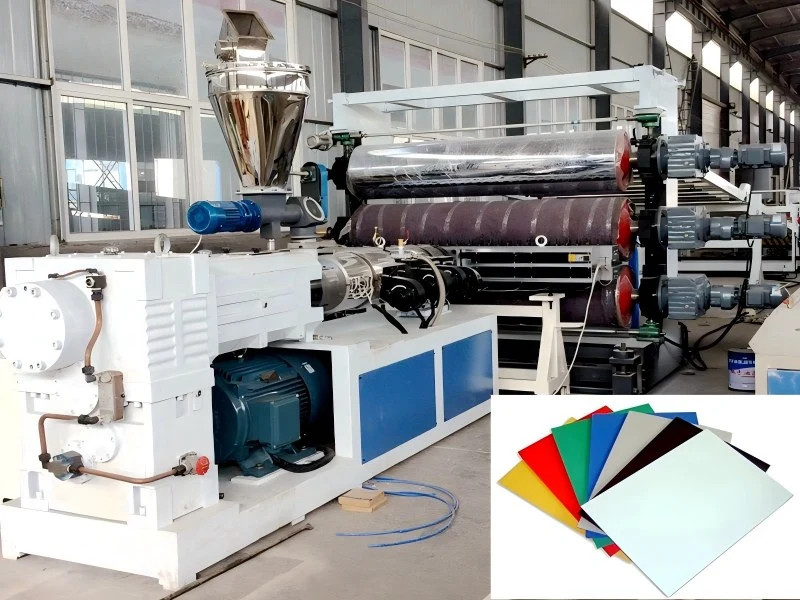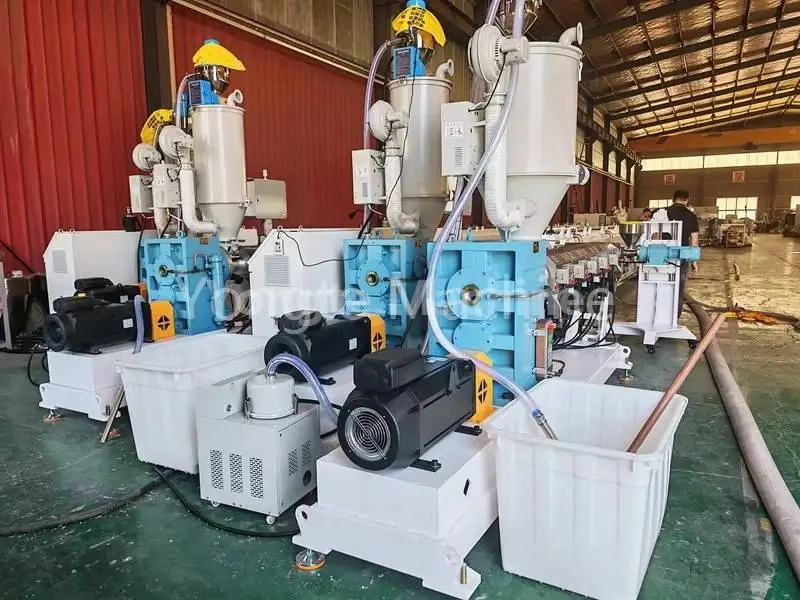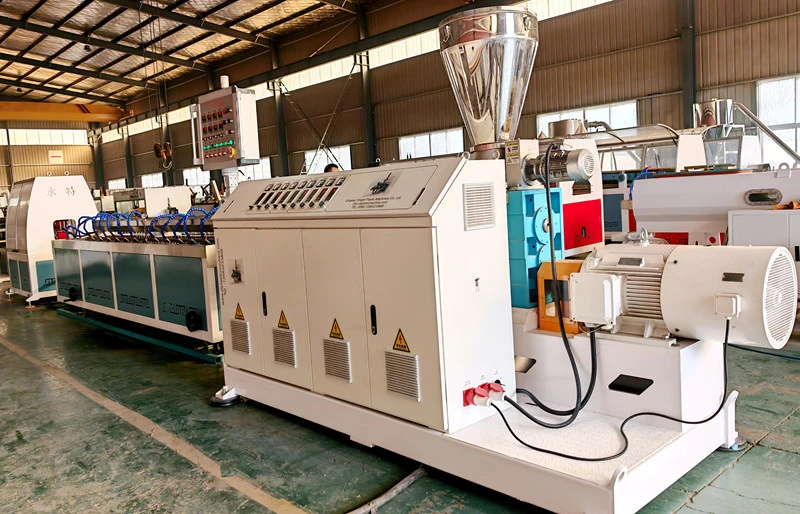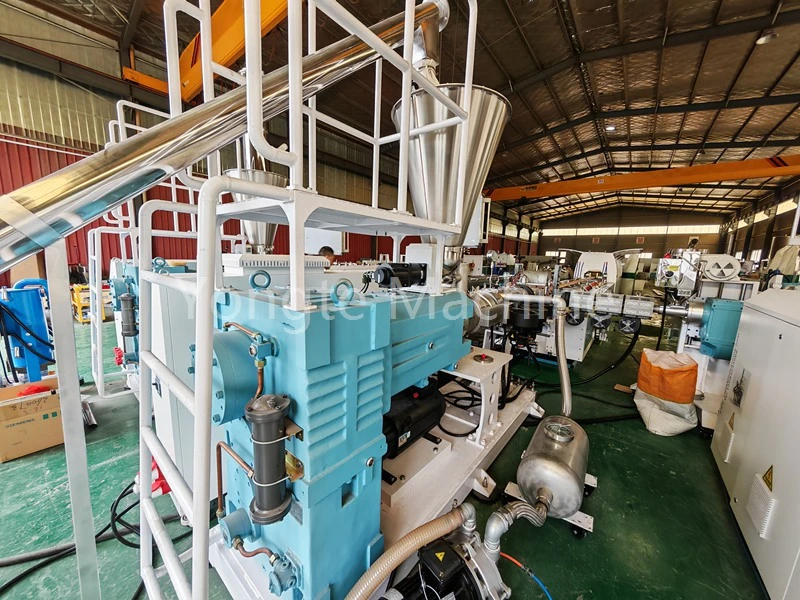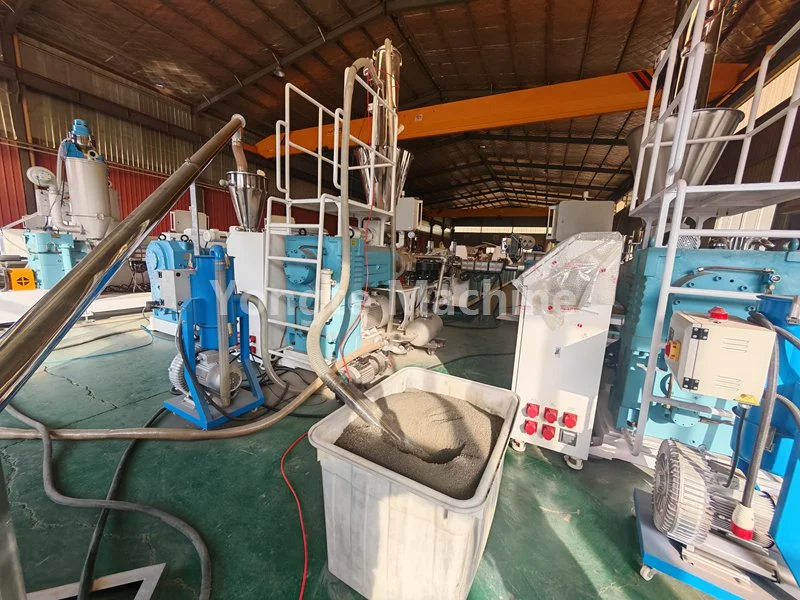
Ρύθμιση θερμοκρασίας μηχανής εξώθησης WPC
Καμπύλη θερμοκρασίας εξώθησης για σύνθετο υλικό ξύλου-πλαστικού πολυαιθυλενίου (HDPE + σκόνη ξύλου)
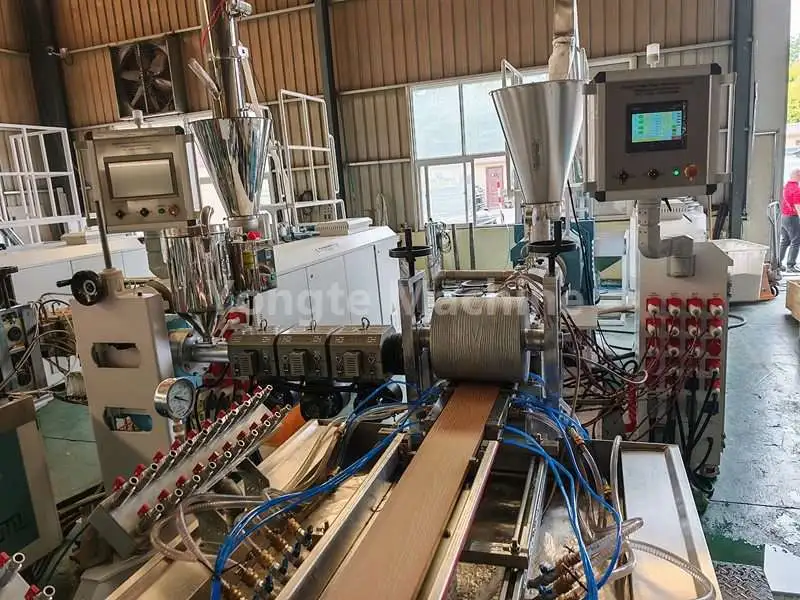
Εφαρμοστέα σενάρια: Γραμμές παραγωγής σύνθετου πολυαιθυλενίου και σκόνης ξύλου (επίπεδη κοκκοποίηση διπλού κοχλία → κωνική χύτευση διέλασης με δύο κοχλίες / μονή βίδα). Για τα σύνθετα υλικά από πλαστικό PE-ξύλο, οι κύριες ανησυχίες είναι η τοπική υπερθέρμανση, η περιεκτικότητα σε υγρασία και η ενανθράκωση της σκόνης ξύλου. Επομένως, η μέγιστη θερμοκρασία υλικού δεν πρέπει κατά προτίμηση να υπερβαίνει τους 185 °C. Στη διαδικασία των δύο σταδίων, το παράλληλο στάδιο κοκκοποίησης με δύο κοχλίες εξασφαλίζει πλήρη ανάμειξη, πλαστικοποίηση και σχηματισμό ομοιόμορφων κόκκων από HDPE και σκόνη ξύλου. Η επακόλουθη χύτευση προφίλ εκτελείται στη συνέχεια χρησιμοποιώντας έναν κωνικό εξωθητήρα διπλού κοχλία ή ενός κοχλία. Αυτή η τμηματοποιημένη προσέγγιση επεξεργασίας επιτρέπει τον ανεξάρτητο έλεγχο της θερμοκρασίας σε κάθε στάδιο, μειώνοντας έτσι τον κίνδυνο τοπικής υπερθέρμανσης. Τα σύνθετα πλαστικά PE-ξύλο είναι εξαιρετικά ευαίσθητα στις συνθήκες επεξεργασίας. Ιδιαίτερη προσοχή πρέπει να δοθεί στις υπερβολικές τοπικές θερμοκρασίες στο βαρέλι ή στη μήτρα, στην υπολειπόμενη υγρασία στις πρώτες ύλες και στην ενανθράκωση της σκόνης ξύλου σε υψηλές θερμοκρασίες. Τέτοια ζητήματα μπορεί να οδηγήσουν σε κηλίδες απανθράκωσης στην επιφάνεια του προϊόντος, αποχρωματισμό ή ακόμη και υποβάθμιση των μηχανικών ιδιοτήτων. Κατά συνέπεια, στην πραγματική παραγωγή, η θερμοκρασία του υλικού πρέπει να ελέγχεται αυστηρά, με τη μέγιστη θερμοκρασία κατά προτίμηση να μην υπερβαίνει τους 185 °C.
I. Καμπύλη θερμοκρασίας εξώθησης PE-WPC (Στάδιο σφαιροποίησης + Στάδιο διαμόρφωσης προφίλ)
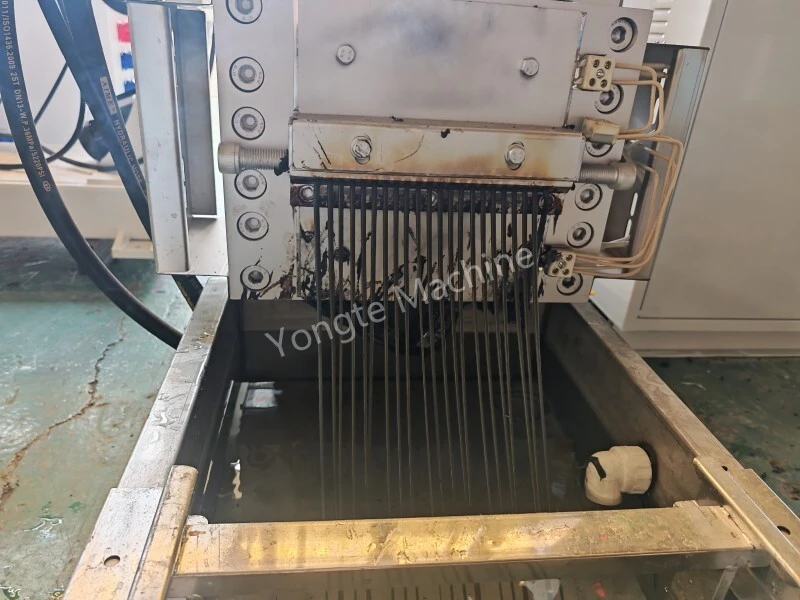
① Παράλληλη διπλή κοκκοποίηση (κοκκοποίηση ξύλου PE, παράλληλη διπλή ίδια κατεύθυνση)
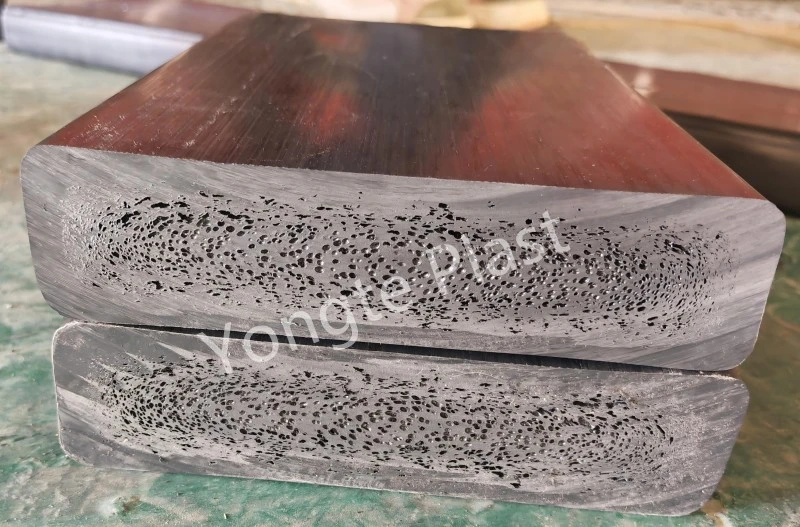
Στην πραγματική παραγωγή, η θερμοκρασία πρέπει να ρυθμίζεται με ακρίβεια με βάση τις παραμέτρους της πρώτης ύλης, όπως η περιεκτικότητα σε σκόνη ξύλου, το μέγεθος πλέγματος και ο δείκτης ροής τήγματος HDPE: όσο υψηλότερος είναι ο λόγος προσθήκης σκόνης ξύλου, τόσο μεγαλύτερη είναι η δυσκολία επεξεργασίας, απαιτώντας στενότερη παρακολούθηση της σταθερότητας θερμοκρασίας στο στάδιο της πλαστικοποίησης για να αποφευχθεί η τοπική συσσώρευση θερμότητας. όταν το μέγεθος του πλέγματος σκόνης ξύλου είναι λεπτότερο, η ειδική επιφάνεια αυξάνεται, καθιστώντας την ενανθράκωση πιο πιθανή, κάτι που απαιτεί κατάλληλη μείωση του εύρους θερμοκρασίας στο στάδιο της ομογενοποίησης. Επιπλέον, ο έλεγχος παροχής νερού στο στάδιο της επίπεδης διπλής κοκκοποίησης πρέπει να εφαρμόζεται από τη φάση προεπεξεργασίας της πρώτης ύλης. Κατά την είσοδο της σκόνης ξύλου στη μονάδα, πρέπει να ελεγχθεί η περιεκτικότητά της σε υγρασία και εάν υπερβαίνει το 5%, πρέπει να γίνει επεξεργασία ξήρανσης. Διαφορετικά, η υγρασία που εισέρχεται στο βαρέλι του εξωθητήρα μπορεί να δημιουργήσει φυσαλίδες ατμού σε υψηλές θερμοκρασίες, οι οποίες θα μπορούσαν να θέσουν σε κίνδυνο την ομοιομορφία της κοκκοποίησης και να οδηγήσουν σε ελαττώματα εσωτερικού πόρου στα τελικά προϊόντα εξώθησης κατά τη διάρκεια της επακόλουθης χύτευσης με εξώθηση.
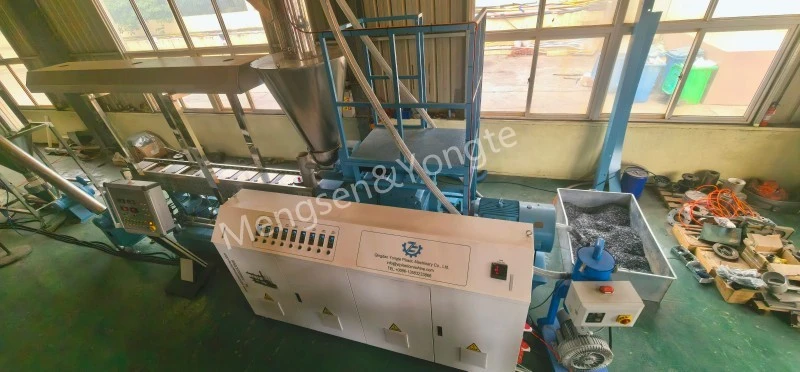
Μήκος κυλίνδρου από τη θύρα τροφοδοσίας έως την κεφαλή, ανά °C
|
τομέας |
Ζώνη 1 (Προσθήκη) |
Ζώνη 2 |
Ζώνη 3 |
Ζώνη 4-6 |
Ζώνη 7-8 |
Ζώνη 9 |
Πέθανε το κεφάλι |
|
σύνθεση |
145~155 ℃ |
155~165 ℃ |
160~170 ℃ |
165~172 ℃ |
168~175 ℃ |
170~178 ℃ |
172~178 ℃ |
κύρια σημεία:
· Μην τοποθετείτε το τμήμα τροφοδοσίας πολύ ψηλά για να αποτρέψετε την πρόωρη μαλάκυνση της σκόνης ξύλου και την πρόσφυση στη βιδωτή ράβδο, κάτι που θα μπορούσε να οδηγήσει σε γεφύρωση ή εμπλοκή της ράβδου.
· Οι ζώνες 3–5 αποτελούν το κύριο τμήμα ανάμειξης, όπου η θερμοκρασία αυξάνεται σταδιακά.
· Χαμηλώστε ελαφρώς την κεφαλή του ακροφυσίου για να μειώσετε την αύξηση της θερμοκρασίας στη ζώνη διάτμησης τήξης.
· Η θερμοκρασία τήξης δεν πρέπει να υπερβαίνει τους 185 °C για παρατεταμένες περιόδους. Διαφορετικά, οι ίνες του ξύλου θα υποστούν ταχεία ενανθράκωση, με αποτέλεσμα την εμφάνιση μαύρων κηλίδων και μια έντονη μυρωδιά που μοιάζει με καπνό.
② Μηχάνημα μορφοποίησης (κωνική διπλή βίδα SJSZ ή μονή βίδα, για εξώθηση καταστρωμάτων/προφίλ με χρήση πέλλετ από ξύλο πλαστικού)
Πίνακας παραμέτρων θερμοκρασίας εξωθητήρα διπλής κωνικής βίδας
|
τύπος παραμέτρου |
Φόρτωση ενότητας (Μονάδα: °C) |
Εύρος συμπίεσης (μονάδα: °C) |
Τμήμα εξάτμισης (μονάδα: °C) |
Εύρος μέτρησης (μονάδα: °C) |
Θερμοκρασία κεφαλιού (μονάδα: °C) |
Θερμοκρασία καλουπιού (μονάδα: °C) |
Μετρημένη θερμοκρασία τήξης (μονάδα: °C) |
|
Ρύθμιση θερμοκρασίας |
140~150 |
150~162 |
158~168 |
162~172 |
165~173 |
168~175 |
170~180 |
Πίνακας παραμέτρων θερμοκρασίας για εξώθηση μονής βίδας (συνεξωθημένο επιφανειακό στρώμα / Απλό προφίλ)
|
Κατηγορία παραμέτρων |
Φόρτωση ενότητας (Μονάδα: °C) |
Εύρος συμπίεσης (μονάδα: °C) |
Εύρος μέτρησης (μονάδα: °C) |
Θερμοκρασία κεφαλιού (μονάδα: °C) |
Θερμοκρασία καλουπιού (μονάδα: °C) |
|
καθορισμένη τιμή |
135~145 |
148~160 |
158~168 |
162~170 |
165~172 |
✅ Αρχές λειτουργίας θερμοκρασίας
1. Η ρύθμιση της θερμοκρασίας δεν ισοδυναμεί με την πραγματική θερμοκρασία του τήγματος. Είναι απαραίτητο να χρησιμοποιήσετε έναν ανιχνευτή τήγματος για να εκτελέσετε πραγματικές μετρήσεις της θερμοκρασίας τήγματος. Λόγω της παραγωγής θερμότητας που προκαλείται από τη διάτμηση του κοχλία, η μετρούμενη θερμοκρασία τήγματος συνήθως υπερβαίνει την καθορισμένη θερμοκρασία κατά 5–12 °C.
2. Η θερμοκρασία στο τμήμα της εξάτμισης δεν πρέπει να είναι πολύ υψηλή. Σε αυτή την περιοχή, οι προσροφημένοι υδρατμοί και τα χαμηλού μοριακού βάρους πτητικά μέσα στη σκόνη ξύλου απελευθερώνονται σε μεγάλες ποσότητες. Εάν η θερμοκρασία σε αυτή τη ζώνη είναι υπερβολικά υψηλή, τα αέρια μπορεί να μην διαφύγουν σταθερά από το λιωμένο υλικό, γεγονός που μπορεί εύκολα να οδηγήσει σε αφρισμό του τήγματος και να προκαλέσει θερμική υποβάθμιση της επιφάνειας της σκόνης ξύλου, με αποτέλεσμα την ενανθράκωση.
3. Η θερμοκρασία του καλουπιού θα πρέπει να είναι ελαφρώς υψηλότερη από τη θερμοκρασία στο τμήμα μέτρησης για να διασφαλιστεί ότι το λιωμένο υλικό διατηρεί επαρκή ρευστότητα κατά την είσοδο στην κοιλότητα του καλουπιού, διευκολύνοντας έτσι την ομαλή πλήρωση και χύτευση και μειώνοντας τον σχηματισμό ελαττωμάτων διάτρησης στην επιφάνεια του προϊόντος που προκαλούνται από ανεπαρκή ικανότητα ροής. Ωστόσο, η θερμοκρασία του καλουπιού δεν πρέπει να είναι υπερβολικά υψηλή, καθώς μια υπερβολικά υψηλή θερμοκρασία καλουπιού θα μείωνε τον ρυθμό ψύξης του επιφανειακού στρώματος του λιωμένου υλικού, οδηγώντας σε προσκόλληση υλικού στην επιφάνεια του καλουπιού (κόλλημα καλουπιού) και πιθανώς να οδηγήσει σε συσσώρευση υλικού και σημάδια καψίματος σε περιοχές όπου το υλικό παραμένει για παρατεταμένες περιόδους.
Σχετικά Νέα
- Πλεονεκτήματα των σωλήνων άρδευσης από καουτσούκ Soaker έναντι των παραδοσιακών σωλήνων άρδευσης
- Μπορεί η Yongte να παρέχει υπηρεσία έργου με το κλειδί στο χέρι για εγκαταστάσεις καταστρωμάτων WPC;
- Μηχάνημα ανακυκλωμένου στερεού πλαστικού Ξυλείας 200x50mm Δοκιμάστηκε με επιτυχία
- Η μηχανή κατασκευής κολώνων Yongte WPC με συνεξώθηση δοκιμάστηκε με επιτυχία
- Πώς μπορούν να χρησιμοποιηθούν τα απορρίμματα πλαστικής μεμβράνης για την παραγωγή σύνθετων προϊόντων ξύλου-πλαστικού (WPC);
- Εφαρμογή για υδατοπερατούς σωλήνες με αφρό από καουτσούκ
Αφήστε μου ένα μήνυμα