Πώς να χαλαρώσετε τη κολλημένη βίδα του εξωθητήρα παράλληλης διπλής βίδας WPC;
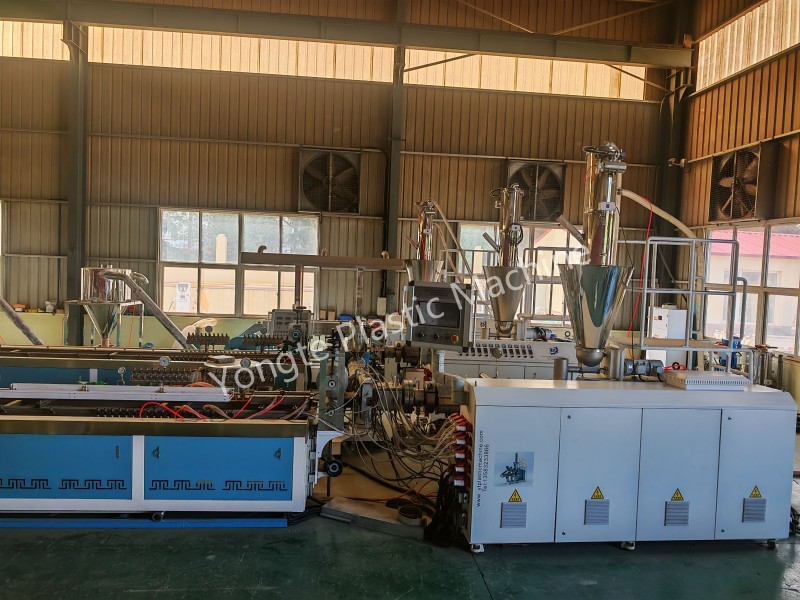
Λεπτομερή βήματα και μέθοδοι για το χαλάρωση της κολλημένης βίδας του εξωθητήρα παράλληλης διπλής βίδας WPC περιστρέφοντας χειροκίνητα τον σύνδεσμο.
Προϋπόθεση ασφαλείας: Ολόκληρο το μηχάνημα πρέπει να είναι απενεργοποιημένο και κλειδωμένο. Απαγορεύεται αυστηρά η απότομη εκκίνηση της κύριας μονάδας για τη βίαια κίνηση της βίδας. Το PE ξύλο-πλαστικό υλικό περιέχει σκόνη ξύλου. μετά την ψύξη, το υλικό παρουσιάζει υψηλή σκληρότητα και σημαντική δύναμη σύσφιξης στη βίδα. Το συνολικό μήκος της κάννης είναι 3 μέτρα. Επομένως, ο χρόνος θέρμανσης και μόνωσης θα πρέπει να είναι μεγαλύτερος από αυτόν που απαιτείται για μια κάννη μηχανής συμπαγούς τύπου.
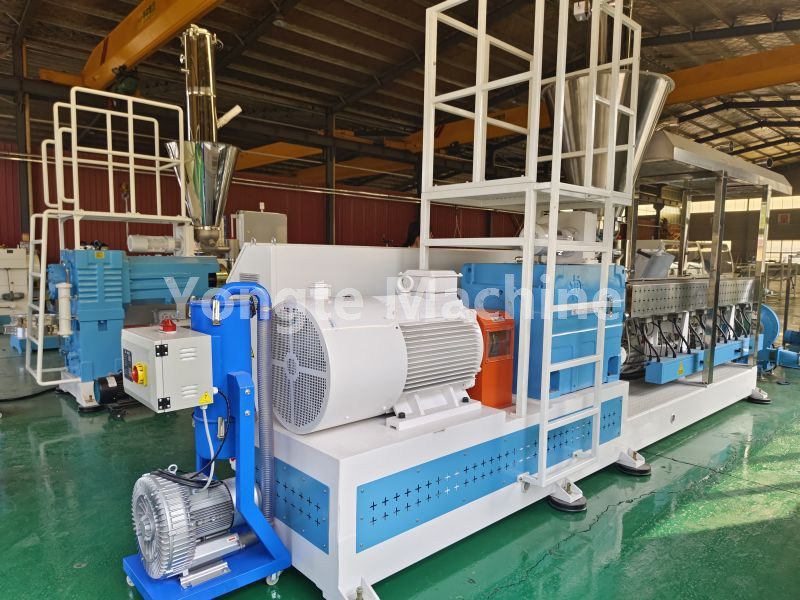
I. Συνιστώμενες παράμετροι θερμοκρασίας ψησίματος (προτιμάται για σενάρια εμπλοκής κρύου υλικού)
PEWPC Κανονική θερμοκρασία λειτουργίας: 170–190°C; Σημείο ρύθμισης θέρμανσης ψησίματος: 205–215°C
⚠ Η μέγιστη θερμοκρασία δεν πρέπει να υπερβαίνει τους 220°C για παρατεταμένες περιόδους. όταν η σκόνη ξύλου εκτίθεται σε θερμοκρασίες άνω των 220°C, είναι πολύ επιρρεπής σε οπτάνθρακα και ενανθράκωση, καθιστώντας τους σβώλους που προκύπτουν πολύ πιο δύσκολο να αφαιρεθούν.
Έλεγχος θέρμανσης βάσει ζώνης βαρελιού 3 μέτρων (συνήθως χωρίζεται σε 5-6 ζώνες)
Ζώνη 1 (Τμήμα τροφοδοσίας): 210–215°C [Περιοχή υψηλού κινδύνου για εμπλοκή. προτεραιότητα στη θέρμανση]
Ζώνη 2: 205210°C
Ζώνη 3: 205210°C
Ζώνη 4: 200–205°C
Ζώνη 5 (Μεταφορά τήγματος): 200–205°C – Ζώνη ακροφυσίου/φλάντζας: 200–205°C
Μην θερμαίνετε μόνο το πίσω τμήμα! Η συντριπτική πλειονότητα των προβλημάτων PE ξύλου-πλαστικού υλικού συμβαίνουν στο πρώτο τμήμα 12 μέτρων του κυλίνδρου.
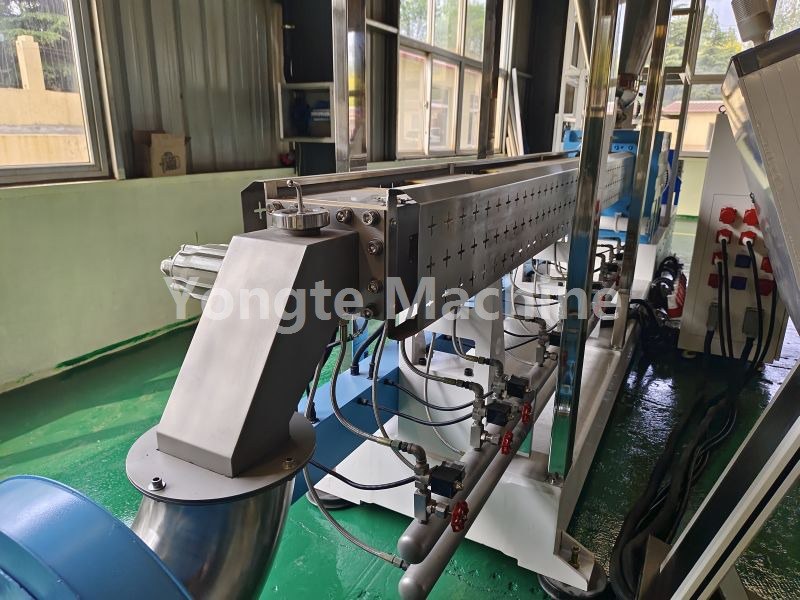
II. Θερμομόνωση και Ακολουθία Περιστροφής (Ειδικό για κυλινδρικά δοχεία μήκους 3 μέτρων)
1. Μόλις η θερμοκρασία φτάσει την καθορισμένη τιμή, διατηρήστε τη για τουλάχιστον 90 λεπτά πριν συνεχίσετε.
2. Κάθε 2530 λεπτά, το σύστημα θα αντιμετωπίζει ένα συμβάν απενεργοποίησης. δεσμεύστε χειροκίνητα τον σύνδεσμο του τιμονιού (εμπρός/πίσω).
· Επιτρέψτε ελαφρά περιστροφή εμπρός-πίσω: Σταματήστε την περαιτέρω θέρμανση! Μην αυξήσετε περαιτέρω τη θερμοκρασία. αντιστρέψτε επανειλημμένα την περιστροφή του δίσκου και της βίδας.
· Διατηρήστε το ακίνητο: συνεχίστε τη μόνωση για άλλα 60 λεπτά. ο συνολικός χρόνος ψησίματος δεν πρέπει να υπερβαίνει τις 3 ώρες.
Εάν το φαγητό εξακολουθεί να μην ψηθεί μετά το ψήσιμο για περισσότερες από 3 ώρες, αν συνεχίσετε να το ζεστάνετε θα κάψετε μόνο τη σκόνη του ξύλου. Σε αυτή την περίπτωση, σταματήστε τη θέρμανση και προετοιμαστείτε να αποσυναρμολογήσετε το μηχάνημα για να αφαιρέσετε τη βίδα.
Τεχνική περιστροφής: Περιστρέψτε το τύμπανο εμπρός και πίσω σε μικρή γωνία. αποφύγετε την εφαρμογή δύναμης σε μία μόνο κατεύθυνση. Μόλις το υλικό αρχίσει να χαλαρώνει, αυξήστε σταδιακά τη γωνία περιστροφής για να συνθλίψετε το σκληρυμένο υλικό.
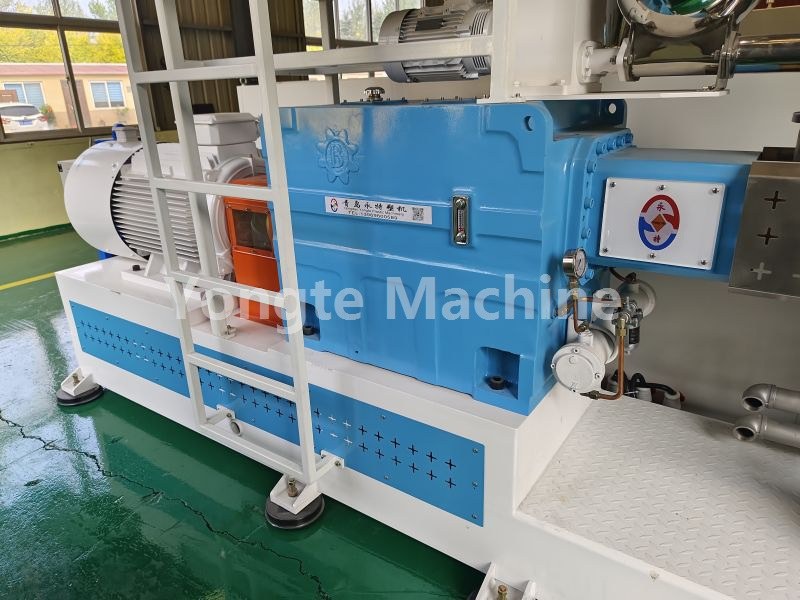
III. Η συσκευή χαλαρώνει μετά τη θέρμανση. Διαδικασία επαναφοράς της συσκευής κατά την ενεργοποίηση
1. Μόλις ο κινητήρας περιστραφεί ομαλά χωρίς αντίσταση, τοποθετήστε το κάλυμμα του συνδέσμου.
2. Παλμός χωρίς φορτίο χαμηλής ταχύτητας για 35 δευτερόλεπτα. παρατηρήστε το ρεύμα χωρίς φορτίο της κύριας μονάδας.
3. Μόλις το ρεύμα χωρίς φορτίο επανέλθει στο κανονικό, τροφοδοτήστε πρώτα καθαρό υλικό καθαρισμού PE. μην τροφοδοτείτε απευθείας το σύνθετο υλικό ξύλου-πλαστικού στον κύλινδρο εξώθησης – αφαιρέστε πρώτα το παλιό υλικό από τον κύλινδρο εξώθησης χαμηλής ταχύτητας.
4. Μόλις το ρεύμα εκκένωσης είναι καθαρό, χωρίς σκληρούς σβώλους ή μαύρες κηλίδες, επιστρέψτε σταδιακά στην τροφοδοσία του υλικού παραγωγής PEWPC, ενώ αυξάνετε προοδευτικά την ταχύτητα περιστροφής και τον ρυθμό τροφοδοσίας.
IV. Βλάβη θέρμανσης Διαδικασία αποσυναρμολόγησης και καθαρισμού
1. Θερμάνετε στους 200°C περίπου. αφαιρέστε το ακροφύσιο και τη φλάντζα μετάβασης και, στη συνέχεια, καθαρίστε την μπροστινή θύρα εκκένωσης.
2. Χρησιμοποιήστε μια εκτεταμένη ράβδο ώθησης στο μπροστινό άκρο της κάννης για να σπρώξετε το στερεοποιημένο υλικό προς τα έξω κατά μήκος της βιδωτής ράβδου.
3. Εάν η συσκευή δεν κινείται, αφαιρέστε δύο βίδες και καθαρίστε τις αυλακώσεις με σπείρωμα του σκληρυμένου υπολείμματος ψύξης (PE-ξύλο-πλαστικό σύνθετο) ανά τμήμα.
4. Επιθεωρήστε προσεκτικά το διάκενο δικτύωσης μεταξύ των δύο βιδών και ελέγξτε εάν υπάρχουν ξένα μεταλλικά σωματίδια στο εσωτερικό τοίχωμα της κάννης.
Εάν το σημείο εμπλοκής της κάρτας εμφανίζεται σταθερά στην ίδια θέση, είναι πολύ πιθανό να οφείλεται σε ρινίσματα σιδήρου ή άλλα ξένα αντικείμενα. αυτά πρέπει να αναγνωριστούν, διαφορετικά, επανεκκινήστε αμέσως τη συσκευή για να επανατοποθετήσετε την κάρτα.
Σχετικά Νέα
- Πλεονεκτήματα των σωλήνων άρδευσης από καουτσούκ Soaker έναντι των παραδοσιακών σωλήνων άρδευσης
- Μπορεί η Yongte να παρέχει υπηρεσία έργου με το κλειδί στο χέρι για εγκαταστάσεις καταστρωμάτων WPC;
- Μηχάνημα ανακυκλωμένου στερεού πλαστικού Ξυλείας 200x50mm Δοκιμάστηκε με επιτυχία
- Η μηχανή κατασκευής κολώνων Yongte WPC με συνεξώθηση δοκιμάστηκε με επιτυχία
- Πώς μπορούν να χρησιμοποιηθούν τα απορρίμματα πλαστικής μεμβράνης για την παραγωγή σύνθετων προϊόντων ξύλου-πλαστικού (WPC);
- Ρύθμιση θερμοκρασίας μηχανής εξώθησης WPC
Αφήστε μου ένα μήνυμα